PE吹膜时添加抗菌母粒后为什么会产生晶点
新闻动态 2026-10-10
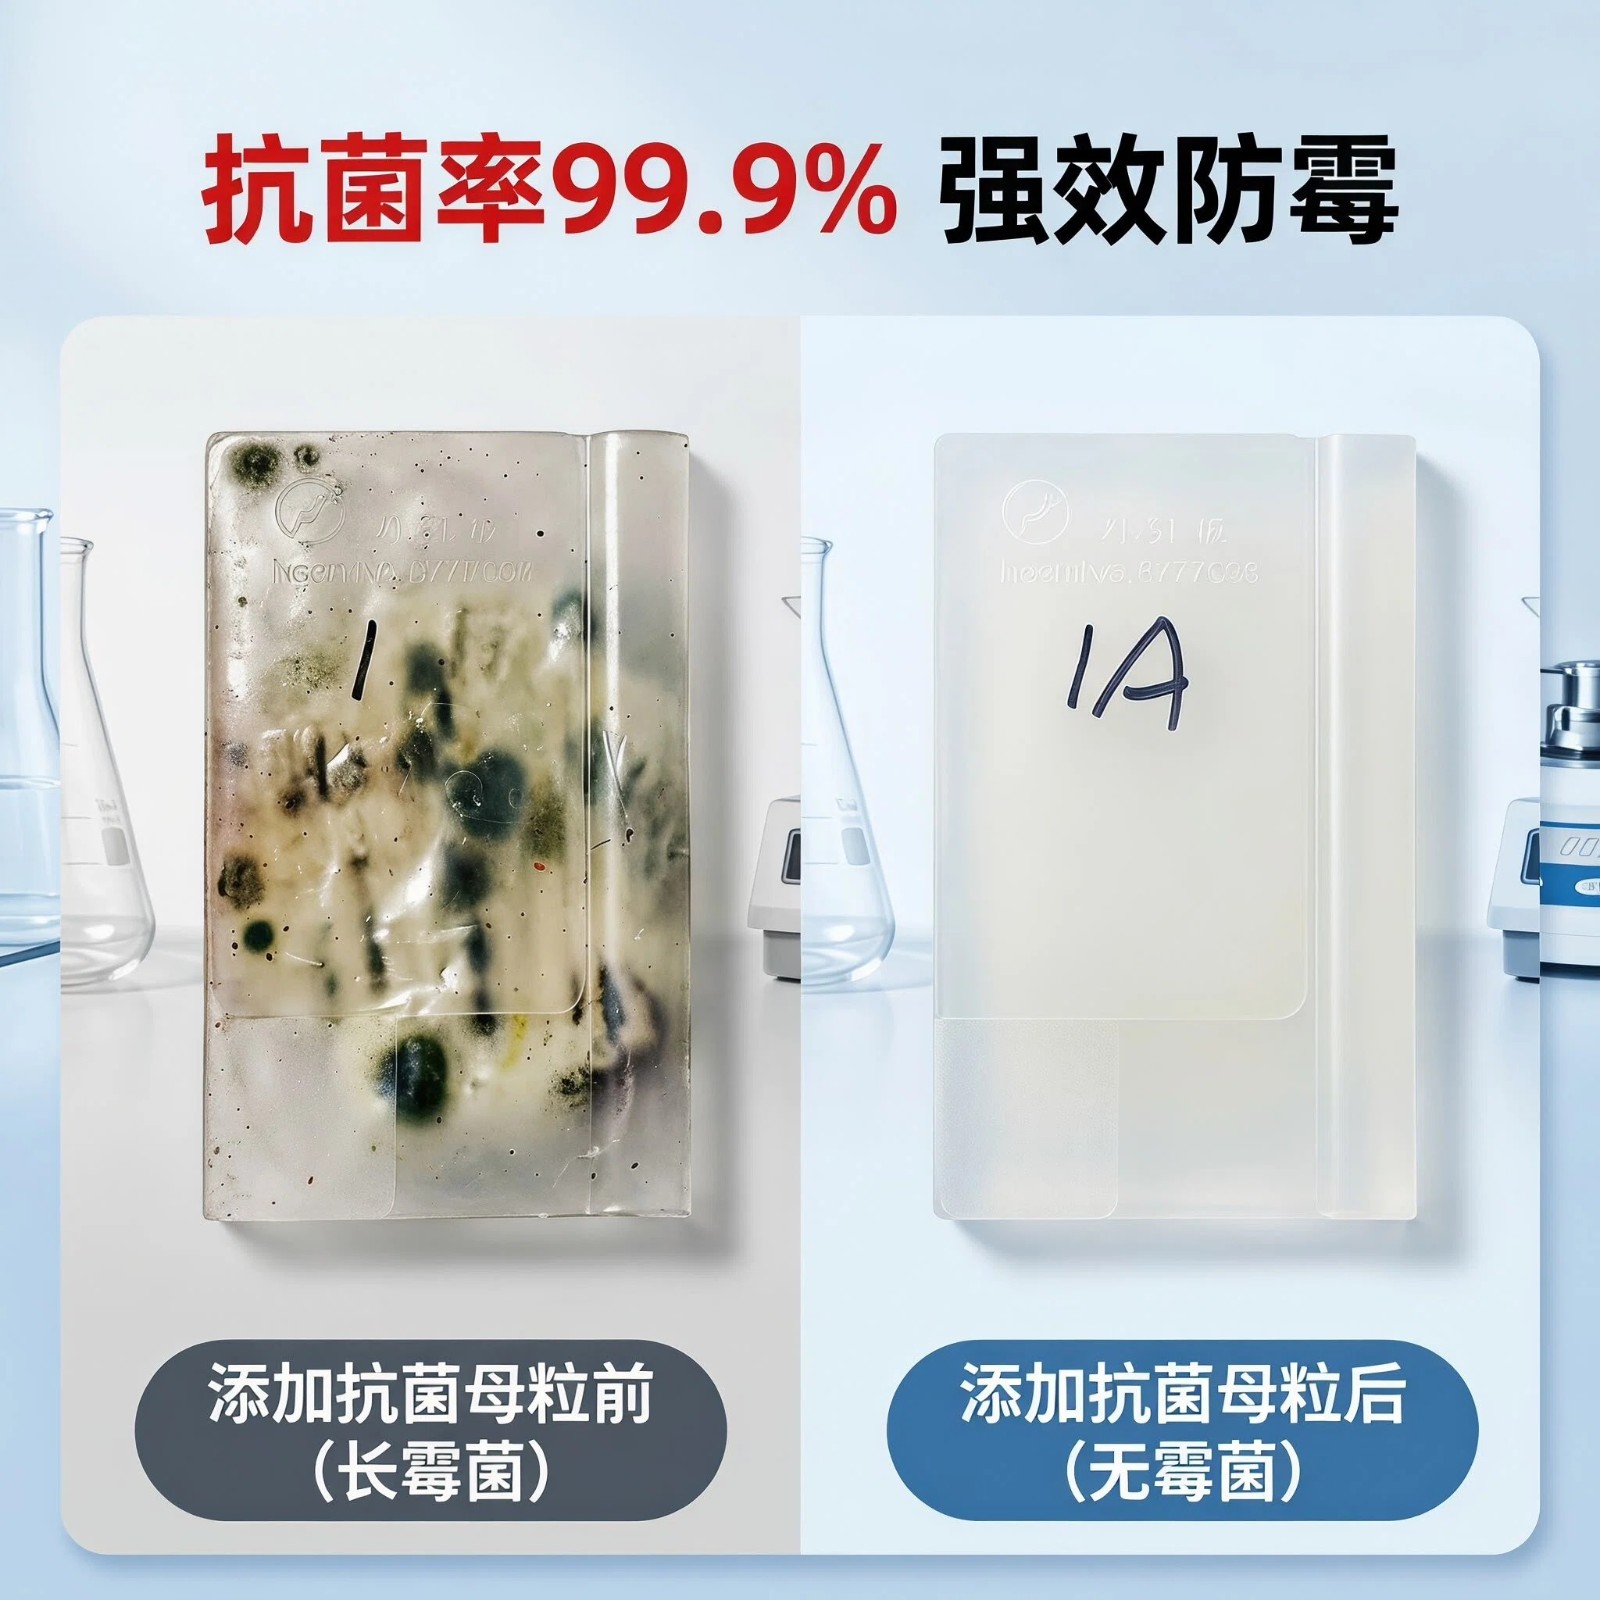
在PE吹膜生产中,很多厂家为提升产品卫生等级,给产品赋能,都会添加抗菌母粒生产抗菌薄膜。但大量客户经常遇到同一个棘手问题:正常原料、常规工艺不变,一加抗菌母粒,膜面就出现晶点、颗粒、麻点,直接导致外观不良、良品率下降、客户退货,是薄膜行业最常见的生产痛点。
一. PE吹膜添加抗菌母粒产生晶点的主要原因
1、抗菌母粒分散性差、粉体团聚
普通抗菌母粒抗菌粉体混炼不充分、未做包覆处理,粉体容易团聚。吹膜挤出时无法完全化开,残留在膜面,形成明显晶点颗粒。
2、载体树脂与PE原料不兼容
部分抗菌母粒采用非PE载体,和LDPE、LLDPE基材相融性差,塑化不一致,生产薄膜极易出现晶点、鱼眼瑕疵。
3. 抗菌剂粒径过粗或团聚
抗菌有效成分(如银离子、锌离子等)若粒径控制不当,或母粒生产时分散工艺不到位,会在薄膜中形成团聚体,光学上就是晶点。
4. 母粒添加比例过高或混合不均
为达到抗菌率,部分客户盲目提高添加量,导致母粒在PE中过饱和,分散难度加大,晶点明显增多。
5. 加工温度与螺杆剪切不匹配
PE吹膜温度偏低时,母粒未完全熔融;温度过高又可能引起抗菌剂分解或交联。螺杆组合、剪切强度不足,也会让母粒分散不良。
6. 母粒水分或挥发物超标
母粒吸潮后,在挤出过程中产生气泡、孔洞,冷却后形成类似晶点的缺陷。
7、设备积料残留干扰
机台残留老料、焦料、凝胶,混入抗菌料生产,也会产生假性晶点,容易误判为母粒质量问题。
二. 解决方案:选对彩健供应商,从源头解决晶点问题
针对上述原因,选择一家"懂分散"的抗菌母粒供应商是关键。
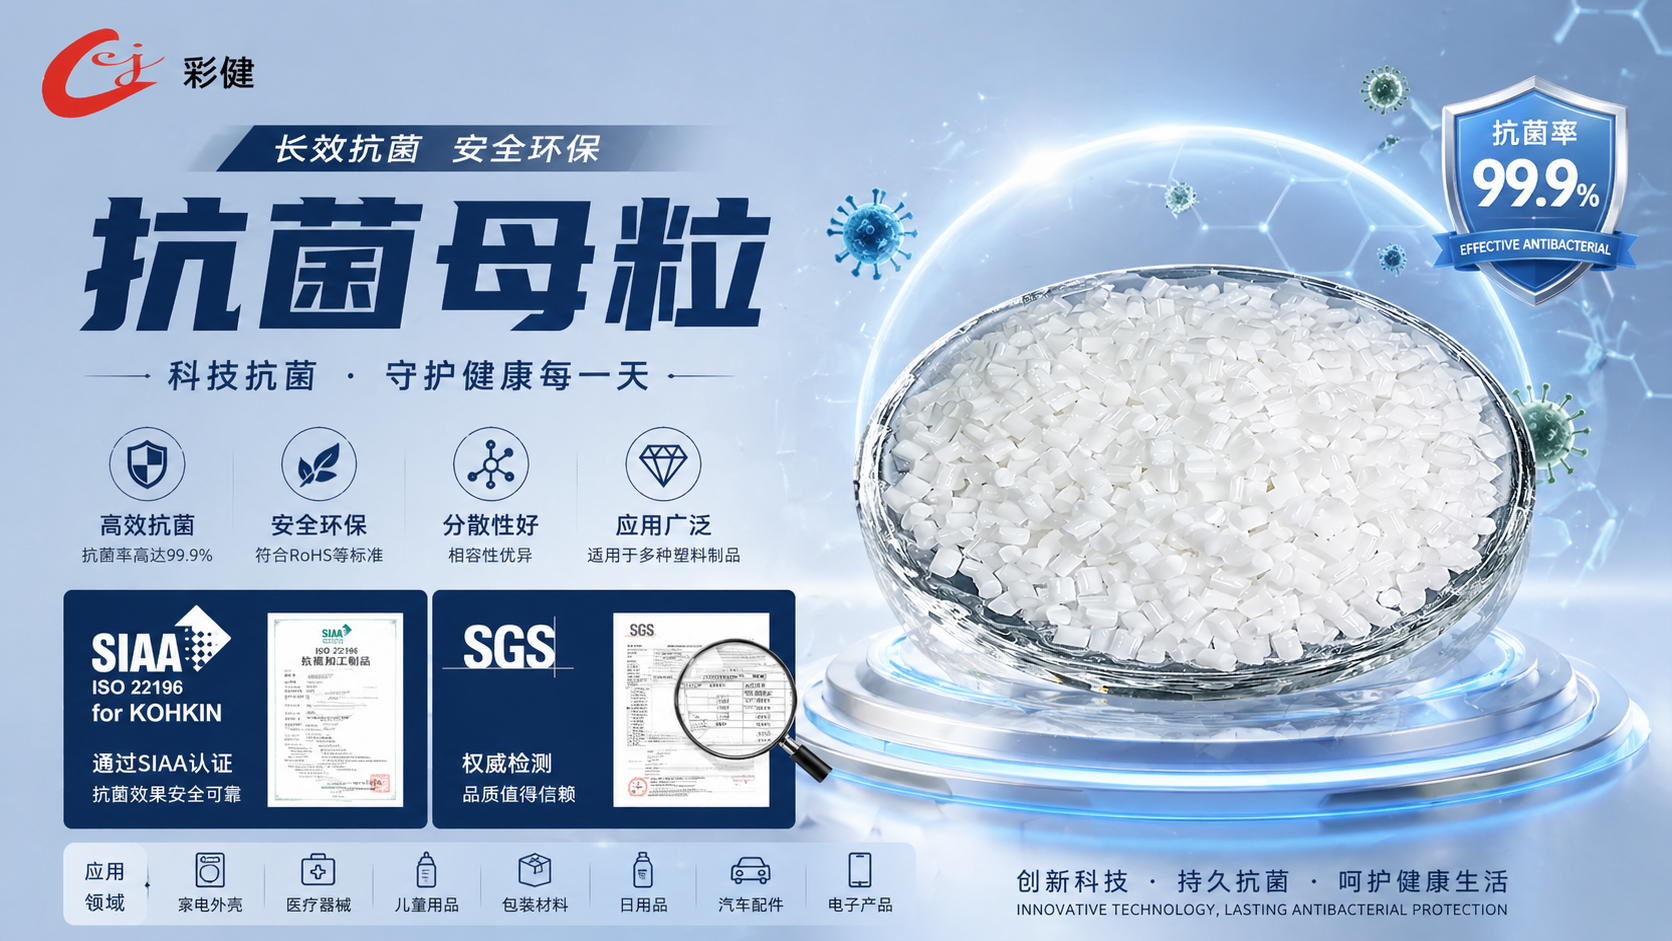
广东彩健新材料科技有限公司专注抗菌母粒研发与生产,吹膜级抗菌母粒,经过精细化双螺杆混炼、粉体包覆改性工艺,分散性优异、不团聚、不起晶点,完美适配各类PE吹膜工艺,稳定性更强。
产品权威资质齐全,品质有保障:
1. 拥有SGS权威检测报告,抗菌率高达99.9%;
2. 可强效抑制大肠杆菌、金黄色葡萄球菌;
3. 持有日本SIAA抗菌认证;
4. 具备FDA食品接触级认证,安全、对环境友好合规性高。
彩健抗菌母粒适配食品包装膜、日用品抗菌膜、卫生薄膜等多种场景,不影响薄膜透明度与拉伸性能,厂家可放心量产。我司支持免费试样、全程工艺指导,帮客户解决抗菌吹膜生产难题。
产品咨询联系电话:18998084836
公司地址:广东省惠州市惠东县大岭街道万洋众创城8栋
1688官方店铺:https://shop1418921012125.1688.com/
三、给客户的 3 条实操建议
1. 加工前小试:先在实验室用客户自己的 PE 树脂做小试,验证分散效果,再上大线
2. 优先选定制载体:与供应商明确告知吹膜级 PE 牌号、薄膜厚度、添加比例
3. 关注资质背书:SIAA、FDA、SGS 等认证是抗菌剂稳定性与安全性的硬指标

